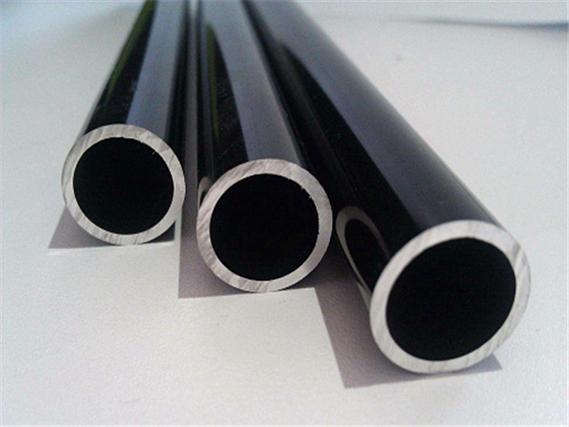
6060大口径铝管挤压工艺与质量控制
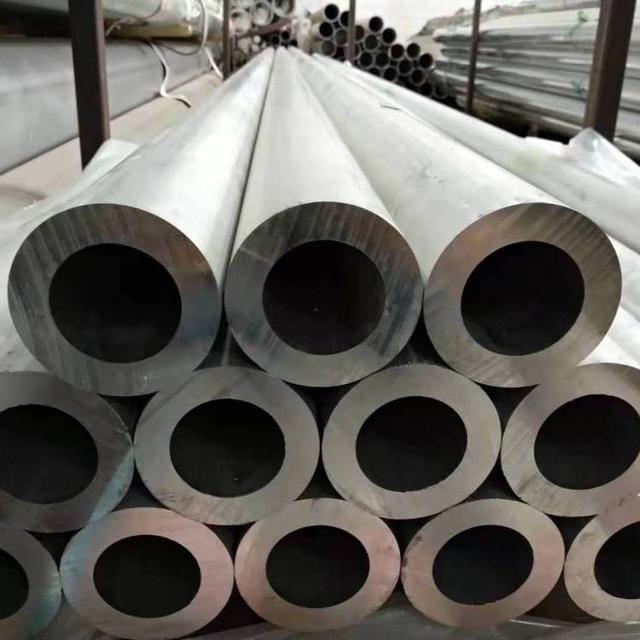
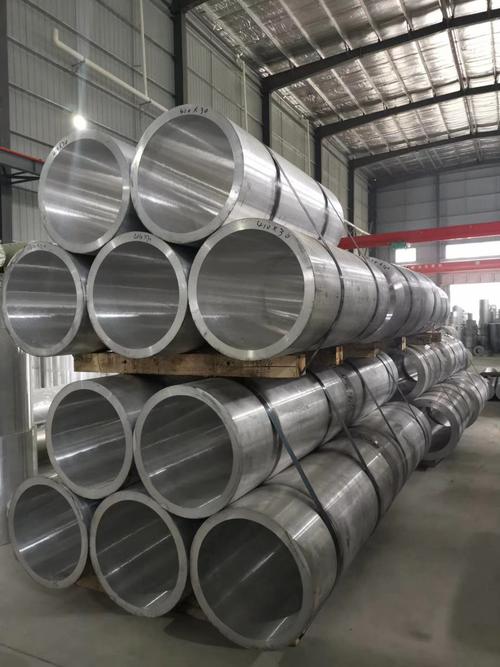
6060铝合金属于6xxx系(Al-Mg-Si系),具有中等强度、良好的挤压性、优秀的耐腐蚀性和焊接性能,表面处理效果佳,是制造大口径铝管的常用材料。大口径铝管通常指外径大于100mm或壁厚较大的管材,其挤压生产对设备、模具、工艺控制提出了更高要求。\n\n一、挤压工艺要点\n\n1. 坯锭准备\n选用6060铝合金圆铸锭,严格控制化学成分(Mg 0.35-0.6%、Si 0.30-0.6%,杂质Fe≤0.2%),均匀化退火处理(550-580℃保温8-12h),消除晶内偏析,改善挤压塑性。坯锭表面需车皮或剥皮,去除氧化皮和缺陷。\n\n2. 挤压温度与速度\n6060铝合金挤压温度范围较宽,但大口径管材宜采用较低温度挤压,以控制出口温度防止晶粒粗大。推荐坯锭加热温度480-500℃,模具加热温度450-480℃,挤压筒温度400-430℃。挤压速度采用低速挤压(0.5-2.0 mm/s),避免温升过快导致表面质量下降或组织恶化。\n\n3. 模具设计与润滑\n大口径管材挤压多采用穿孔针+组合模(分流模或平面模)。分流模适用于外径精度要求高、壁厚均匀的管材。模具设计需保证金属流动均匀,避免产生
如若转载,请注明出处:http://www.zpweirui.com/product/43.html
更新时间:2026-11-01 04:02:35